

 点击图片查看原图


 |
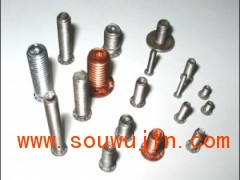
压铆螺丝,(碳钢,不锈钢系列) TFH. TFHS. TFHA. TFH4 |
| 美制 |
|||||||||||||
| 螺纹尺寸 | 086-56 |
112-40 |
138-32 |
164-32 |
190-24 |
190-52 |
250-20 |
313 -18 |
112 -40 |
138 -32 |
164 -32 |
190 -32 |
|
| 材质类型 |
碳钢 | TFH |
TFH |
TFH |
TFH |
TFH |
TFH |
TFH |
TFH | ||||
| 不锈钢 | TFHS |
TFHS |
TFHS |
TFHS |
TFHS |
TFHS |
TFHS |
TFHS |
TFH4 |
TFH5 |
TFH6 |
TFH7 | |
| 铝 | TFHA |
TFHA |
TFHA |
TFHA |
TFHA |
TFHA |
TFHA |
TFHA | |||||
| 螺纹代码 | 256 | 440 |
632 |
832 |
24 |
32 |
420 |
518 |
440 |
632 |
832 |
32 | |
| 长度 代码 L ±0.015 |
0.250 | 4 | 4 | 4 | 4 | X | X | X | X | 4 | 4 | 4 | X |
| 0.312 | 5 | 5 | 5 | 5 | 5X | 5X | X | X | 5 | 5 | 5 | 5X | |
| 0.375 | 6 | 6 | 6 | 6 | 6 | 6 | 6X | X | 6 | 6 | 6 | 6 | |
| 0.500 | 8 | 8 | 8 | 8 | 8 | 8 | 8 | 8X | 8 | 8 | 8 | 8 | |
| 0.625 | 10 | 10 | 10 | 10 | 10 | 10 | 10 | 10 | 10 | 10 | 10 | 10 | |
| 0.75 | 12X | 12 | 12 | 12 | 12 | 12 | 12 | 12 | 12X | 12 | 12 | 12 | |
| 0.875 | X | 14X | 14 | 14 | 14 | 14 | 14 | 14 | 14X | 14 | 14 | 14 | |
| 0.00 | X | 16X | 16 | 16 | 16 | 16 | 16 | 16 | 16X | 16 | 16 | 16 | |
| 1.25 | X | X | 20 | 20 | 20 | 20 | 20 | 20 | X | 20 | 20 | 20 | |
| 1.50 | X | X | 24X | 24X | 24X | 24 | 24 | 24 | X | 24X | 24X | 24 | |
| 最小板厚 |
0.040 |
0.040 |
0.040 |
0.040 |
0.040 | 0.040 |
0.062 |
0.095 |
0.04-0.095 |
0.04-0.096 |
0.04-0.097 |
0.04-0.098 | |
| 底孔尺寸 0.333-.000 |
0.085 | 0.111 |
0.137 |
0.163 |
0.189 |
0.189 |
0.249 |
0.311 |
0.111 |
0.137 |
0.163 |
0.189 | |
| 安装部分最大孔 |
0.105 |
0.135 |
0.16 |
0.185 | 0.210 |
0.210 |
0.270 |
0.333 |
0.135 |
0.160 |
0.185 |
0.210 | |
| H ±.015 |
0.144 |
0.176 |
0.206 |
0.237 |
0.256 |
0.256 |
0.337 |
0.376 |
0.176 |
0.206 |
0.237 |
0.256 | |
| S 最大 |
0.075 |
0.085 |
0.090 |
0.090 |
0.100 |
0.100 |
0.135 |
0.160 |
0.085 | 0.090 |
0.090 |
0.100 | |
| 孔中心至板距 |
0.187 |
0.219 |
0.250 |
0.281 |
0.281 |
0.281 |
0.312 |
0.375 |
0.219 |
0.250 |
0.281 |
0.281 | |
| 公制 | |||||||||||
| 螺纹尺寸 | M2.5× 0.45 |
M3× 0.5 |
M3.5× 0.6 |
M4× 0.7 |
M5× 0.8 |
M6×1 |
M8× 1.25 |
M3× 0.5 |
M4× 0.7 |
M5× 0.8 |
|
| 材质类型 |
碳钢 | TFH |
TFH |
TFH |
TFH |
TFH |
TFH |
TFH | |||
| 不锈钢 | TFHS |
TFHS |
TFHS |
TFHS |
TFHS |
TFHS |
TFHS |
TFH4 |
TFH4 |
TFH5 | |
| 铝 | TFHA |
TFHA |
TFHA |
TFHA |
TFHA |
TFHA |
TFHA | ||||
| 螺纹代码 | M2.5 | M3 | M3.5X | M4 | M5 | M6 | M8 | M3 | M4 | M5 | |
| 长度代码 L±0.4 |
6X | 6X | 6 | 6X | X | X | X | 6X | 6X | NA | |
| 8X | 8 | 8 | 8 | 8X | X | X | 8 | 8 | 8X | ||
| 10X | 10 | 10 | 10 | 10 | 10 | X | 10 | 10 | 10 | ||
| 12X | 12 | 12 | 12 | 12 | 12 | 12X | 12 | 12 | 12 | ||
| 15X | 15 | 15 | 15 | 15 | 15 | 15 | 15 | 15 | 15 | ||
| 18X | 18 | 18 | 18 | 18 | 18 | 18 | 18 | 18 | 18 | ||
| X | 20X | 20 | 20 | 20 | 20 | 20 | 20X | 20 | 20 | ||
| X | 25X | 25 | 25 | 25 | 25 | 25 | 25X | 25 | 25 | ||
| X | X | 30 | 30X | 30X | 30 | 30 | X | 30X | 30X | ||
| X | X | X | 35X | 35X | 35 | 35 | X | 35X | 35X | ||
| 最小板厚 |
1 | 1 | 1 | 1 | 1 | 1.6 | 2.4 | 1-2.4 | 1-2.4 | 1-2.4 | |
| 底孔尺寸 0.001 |
2.5 | 3 | 3.5 | 4 | 5 | 6 | 8 | 3 | 4 | 5 | |
| 安装部分最大孔 |
3.1 | 3.6 | 4.1 | 4.6 | 5.6 | 6.6 | 8.6 | 3.6 | 4.6 | 5.6 | |
| H ±0.4 |
4.1 | 4.6 | 5.3 | 5.9 | 6.5 | 8.2 | 9.6 | 4.6 | 5.9 | 6.5 | |
| S 最大 |
1.95 | 2.1 | 2.25 | 2.4 | 2.7 | 3 | 3.7 | 2.1 | 2.4 | 2.7 | |
| 孔中心至板距 |
5.4 | 5.6 | 6.4 | 7.2 | 7.2 | 7.9 | 9.6 | 5.6 | 7.2 | 7.2 | |
制造工艺过程
1.板料初期压入阶段
板料初期压入阶段从凸模1接触上部板料开始,到推杆5到达死点为止。这一过程,上部板料在凸模1挤压力的作用下材料产生弯曲变形,并且局部发生塑性变形。在这一阶段,上、下部板料主要以弹性变形为主,并伴有少量塑性变形。
2.压铆螺钉连接圆点初期成形阶段
压铆螺丝连接圆点初期成形阶段从推杆5到达死点开始,至下部板料与推杆5顶面完全接触并形成上部轮廓为止(见图2压铆螺钉连接圆点初期成形阶段)。在这一过程中,从开始到结束,随着凸模1的下行,上、下部板料受到推杆5顶面、凹模4侧面上部和凸模1底面及其圆锥面的约束,在弹性变形和塑性变形的共同作用下,形成上部轮廓。在压铆连接圆点初期成形阶段,上、下板料的上部颈部圆角处组织由于受到凸模1和凹模4、推杆5的挤压,晶格被压缩,组织被强化。同时,在凹模4和推杆5形成的环形凹槽处,由于对材料无约束,材料可以自由伸缩,有助于圆点初步成形,并为压铆螺丝连接圆点塑性成形阶段的材料变形留下空间。
板料初期压入阶段、压铆螺钉连接圆点初期成形阶段和普通冲压相似,不同之处是在压铆螺钉连接圆点初期形成阶段必须形成压铆螺钉连接圆点的上部轮廓。
3.压铆螺钉连接圆点塑性成型阶段
在压铆螺钉连接圆点塑性成型阶段,凸模1继续下行,挤压上、下部板料,直到凸模1到达死点为止(见图3压铆螺钉连接圆点塑性成型阶段)。在这一过程中,由于凹模4和推杆5组成的环形凹槽对下部材料的圆角处无约束力,材料首先在挤压力的作用下向环形凹槽处流动,填充环形凹槽。接着,当环形凹槽处于充满状态时,材料流向环形凹槽处的阻力逐步增大,使凹模侧面的阻力变得相对较小,上部板料中的材料开始同时挤向环形凹槽和下部板料的侧面。在这一过程中,由于压铆连接圆点在初期成形阶段形成了连接圆点的上部轮廓,使上部板料颈状部位组织变薄和硬化,阻止了其材料沿“最小阻力”的方向向上流动,材料只能向“外”流动,从而形成“倒锥”,使上、下部板料相互“咬合”而连接在一起。当凸模1到达死点时,压铆螺钉连接圆点完全形成。
4.保压阶段
在保压阶段,模具继续保持一定时间的压力,以使上、下部板料充分填充环形凹槽,并使压铆螺钉连接圆点完全定型,从而起到防止压铆螺钉连接圆点回弹的作用。保压阶段控制的好坏直接影响产品合格率的高低。[1]
基本信息
压铆螺丝也叫压铆螺钉,同时也叫压铆螺栓。他的生产工艺大致有螺丝的生产工艺差不多,也是先购买回螺丝线材,后订好什么规格什么尺寸的模具。然后把模具调好机装好在打头机上。后打头师父们按一定的打头程序去操作打头机。从打头机出来的压铆螺钉基本上成了形,倒角啊,头部大小啊,尺寸长度啊等等形状尺寸都差不多确定好了。那现在就直接拿去搓牙了。先定好压铆螺钉牙板,调好机,马上就可以搓丝了。丝搓好,看看牙螺纹能不能过通止规。如果可以,那就直接拿去电镀了,电镀客户所需要的电镀彩色。